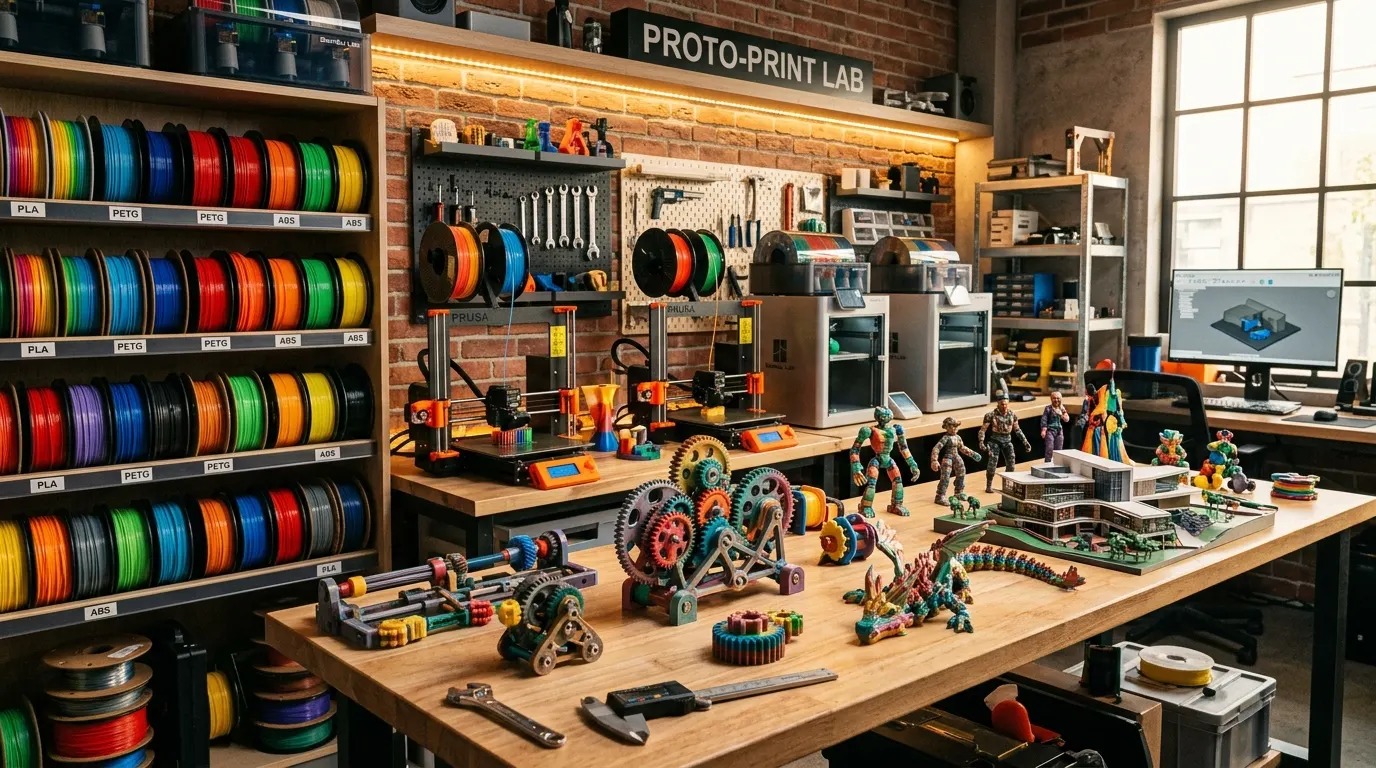
Les 120 premières secondes, au cours desquelles une buse en laiton de 0,2 mm dépose sa première piste thermoplastique sur une plaque en PEI texturée chauffée à 60 degrés Celsius, scellent l’issue d’une impression 3D. Un écart d’un demi-millimètre assure une liaison mécanique sans faille ou transforme des heures d’attente en un enchevêtrement informe de fils plastiques.
Au début des années 2010, lorsque les pionniers du projet libre RepRap composaient avec des fers à souder, des pilotes de moteurs pas à pas non filtrés et des vis de réglage manuelles, l’impression 3D était un exercice de persévérance artisanale. Aujourd’hui, la compensation de résonance par accéléromètre (input shaping), le nivellement inductif en temps réel et les cinématiques CoreXY atteignant 500 mm/s ont fait entrer la fabrication additive dans les bureaux et les espaces de prototypage.
Pour autant, l’automatisation n’a pas aboli les principes fondamentaux de la physique et de la science des polymères. Au contraire : les écarts thermiques entre enceintes ouvertes et fermées, les pertes considérables de matière des systèmes multicolores à buse unique, l’absorption d’humidité des plastiques techniques et les paramètres de tranchage décident toujours si une pièce deviendra un ensemble structurel ou un objet décoratif fragile.
Ce guide dépasse les astuces de surface pour proposer une analyse rigoureuse de la fabrication additive de bureau : cinématiques, changeurs d’outils (toolchangers), architectures de fichiers 3MF, chimie des polymères et protocoles d’atelier.
⚡ Aperçu de la fabrication additive de bureau : Standards et Paramètres
| Matière première | FDM : bobines thermoplastiques 1,75 mm | SLA : résine liquide photopolymère UV 405 nm [1] |
| Hauteur de couche standard | FDM : 0,08 mm – 0,28 mm (Référence : 0,20 mm) | SLA : 25 – 50 microns (0,025 – 0,05 mm) [1] |
| Systèmes multi-matériaux | Purge à buse unique (AMS/CFS) ou changeur d’outils indépendant (Toolchanger / IDEX) [2][3] |
| Besoins en enceinte thermique | PLA/PETG/TPU : Châssis ouvert | ABS/ASA/PA/PC : Enceinte fermée et isolée (45–60°C) |
| Post-traitement | FDM : Retrait mécanique des supports et ébavurage | SLA : Bain d’alcool IPA et insolation UV [1] |
| Format de conteneur | 3MF moderne (Données géométriques, couleurs et profils) vs STL classique [4] |
1. Architectures de fabrication : FDM ou Photopolymérisation en cuve ?
Tout flux de travail s’ouvre sur un choix technique fondamental entre deux états de la matière et deux modes de solidification : les filaments thermoplastiques solides (FDM/FFF) ou les résines liquides photopolymères (SLA/MSLA).
                    Technologies d'impression 3D bureau
                                     │
           ┌─────────────────────────┴─────────────────────────┐
           ▼                                                   ▼
FDM / FFF (Dépôt de fil en fusion)                 SLA / MSLA (Stéréolithographie résine)
  │                                                   │
  ├─► Châssis ouvert (PLA, PETG, TPU)                 ├─► Résolution de surface 25-50 microns
  └─► Enceinte fermée (ABS, ASA, PA, PC)              ├─► Nettoyage IPA & Polymérisation UV
                                                      └─► Gestion des COV et toxicité chimique
Technologie SLA / MSLA (Résine) : Le prix opérationnel de la précision micrométrique
En solidifiant une résine photosensible couche par couche via un rayonnement ultraviolet (le plus souvent à l’aide d’écrans LCD monochromes à 405 nm), les imprimantes SLA et MSLA atteignent un niveau de détail exceptionnel. À une résolution de 25 microns (0,025 mm), les stries de couches caractéristiques du dépôt de fil disparaissent complètement. C’est la solution de référence pour les figurines détaillées, les modèles dentaires et les pièces de fonderie d’art [1].
Cette finesse géométrique s’accompagne toutefois de contraintes lourdes :
- Les résines liquides sont toxiques et irritantes pour la peau ; gants en nitrile, lunettes de protection et ventilation adaptée sont indispensables.
- Les pièces doivent être lavées dans un bain d’alcool isopropylique (IPA), soigneusement séchées, puis passées dans une chambre UV pour finaliser leurs propriétés mécaniques.
- Les résines standard sont fragiles et résistent mal aux chocs. Les résines techniques haute résistance affichent un coût nettement plus élevé.
Technologie FDM / FFF : La force de travail de l’atelier de prototypage
En entraînant un filament solide à travers des roues dentées vers un corps de chauffe pour l’extruder par une buse calibrée, le procédé FDM garantit une excellente ductilité mécanique, une grande diversité de polymères et un coût d’exploitation maîtrisé. La conception de l’imprimante détermine ici les familles de polymères admissibles :
- Imprimantes à châssis ouvert : Le volume de fabrication est exposé à l’air ambiant. Comme la chaleur se dissipe rapidement, les polymères à faible coefficient de retrait thermique – tels que l’acide polylactique (PLA), le PETG et le TPU flexible – s’impriment facilement. Ces machines sont silencieuses, économiques et faciles à surveiller visuellement.
- Imprimantes à enceinte fermée (Enclosure) : L’espace d’impression est isolé. La chaleur rayonnée par le plateau et la buse permet de maintenir l’air intérieur entre 45°C et 60°C. Pour les polymères techniques à fort retrait thermique – comme l’acrylonitrile butadiène styrène (ABS), l’ASA et le polyamide (Nylon) –, ce maintien en température évite le décollement des angles (warping) et la fissuration entre couches (délamination). De plus, ces caissons intègrent des filtres à charbon actif et HEPA pour capter les émanations de styrène et les composés organiques volatils (COV).
2. Premier tournant : Le paradoxe du multicolore — Buse unique (AMS) vs Changeur d’outils (Toolchanger)
Les stations de distribution automatisée de filaments (Bambu Lab AMS, Creality CFS, Anycubic ACE) ont démocratisé l’impression multicolore jusqu’à 16 teintes sur une seule machine FDM. Mais cette souplesse a introduit un goulet d’étranglement majeur : le gaspillage de matière et l’allongement démesuré des temps d’impression.
Comparatif des architectures multicolores FDM :

[Buse unique + Sélecteur de matière (AMS)] :
Bobine A ──┐
Bobine B ──┼──► [Coupe-filament] ──► [Buse unique] ──► [Tour de purge / Rebut] (100-300% de déchet)
Bobine C ──┤
Bobine D ──┘

[Changeur d'outils (Toolchanger - Snapmaker U1 / Prusa XL / Bambu H3C)] :
Tête 1 (Buse 1) ──┐
Tête 2 (Buse 2) ──┼──► [Changement direct de tête (~5 s)] ──► Dépôt direct sur plateau (Zéro déchet)
Tête 3 (Buse 3) ──┤
Tête 4 (Buse 4) ──┘
Le mécanisme de purge à buse unique
Lorsque plusieurs filaments se partagent un même bloc chauffant, chaque changement de teinte impose de rétracter le brin en cours, de le sectionner avec une lame, d’engager le nouveau fil et d’expulser une quantité substantielle de plastique fondu dans un bac de purge (“poop”) et sur une tour de purge dédiée.
Répété sur des centaines de hauteurs de couches, ce cycle entraîne des dérives notables :
- Masse de déchets : Pour une pièce finie de 100 grammes, il est courant de générer entre 150 et 250 grammes de plastique de purge jeté à la poubelle [2].
- Impact temporel : Chaque transition demande entre 40 et 60 secondes. Une fabrication de 4 heures en une seule teinte peut s’étirer sur 28 heures en multicolore.
- Incompatibilités thermiques : Faire transiter par la même buse des matériaux aux points de fusion éloignés (par exemple du PLA à 200°C et du TPU à 245°C) multiplie les risques de colmatage et de résidus dégradés.
La solution des changeurs d’outils (Toolchanger) et de l’IDEX
Pour éliminer ce gaspillage, les architectures modernes (comme le Snapmaker U1, la Prusa XL ou le Bambu Lab H3C) intègrent 4 à 9 têtes indépendantes disposées sur des stations d’accueil dédiées [3].
- Chaque outil dispose de son propre moteur d’extrusion, de son capteur thermique et de sa buse préchauffée.
- Lors d’un changement de matière, le chariot dépose la tête active et saisit la suivante en 5 à 7 secondes.
- Zéro déchet de purge : Comme chaque buse reste dédiée à son polymère, la purge devient superflue.
- Hybridation fonctionnelle : Le corps principal peut être fabriqué en PLA rigide tandis que les interfaces de support sont déposées en PVA hydrosoluble ou en PETG non adhérent ; des joints souples en TPU peuvent même être injectés directement sur des boîtiers rigides.
3. La chaîne numérique : De la géométrie CAO au code de tranchage (STL vs 3MF)
Avant toute fabrication physique, le modèle numérique doit être traduit en coordonnées cartésiennes et en flux volumétriques (G-code). Le format de description géométrique joue un rôle déterminant dans le respect des tolérances mécaniques.
L’héritage de 1987 (STL) face au standard 3MF
Pendant plus de trois décennies, la fabrication additive est restée tributaire du format STL (Stereolithography), conçu en 1987 par 3D Systems. Il présente aujourd’hui de lourdes lacunes :
- Maillage triangulaire exclusif : Il approxime les surfaces courbes par des facettes planes, provoquant une polygonisation visible sur les arrondis.
- Absence totale d’unités : Les fichiers STL n’enregistrent que des coordonnées sans préciser s’il s’agit de millimètres ou de pouces, ce qui génère régulièrement des erreurs d’échelle.
- Aucune métadonnée : Il est incapable de transmettre les couleurs, les types de matières, les profils d’extrusion ou l’orientation des pièces.
Le consortium 3MF (3D Manufacturing Format) – réunissant notamment Microsoft, Autodesk, Ultimaker et Prusa – a mis au point une réponse moderne [4] :
- Une base de données XML structurée, compressée dans une archive standardisée ZIP.
- Elle intègre la géométrie exacte, les paramètres de découpe, les configurations de buses, les cartes de colorimétrie et les bloqueurs de supports dans un fichier unique.
- Elle valide automatiquement la cohérence topologique (volumes fermés et étanches) avant le calcul des trajectoires.
Paramètres de tranchage et mécanique des pièces
Dans les trancheurs récents comme OrcaSlicer, Bambu Studio ou PrusaSlicer, la résistance d’une pièce dépend de réglages bien précis :
- Lignes de périmètre (murs) : Les parois verticales absorbent la majorité des efforts de flexion et de traction. Passer de 2 à 4 périmètres augmente la rigidité en flexion de près de 70%.
- Motif et densité de remplissage (infill) : Un remplissage à 100% est rarement utile et génère des tensions internes lors du refroidissement. Une densité de 20% à 25% avec des motifs isotropes comme le Gyroid ou le Cubic offre une excellente répartition des efforts dans les trois dimensions.
- Hauteur de couche : Pour une buse classique de 0,4 mm, une hauteur de 0,2 mm représente le compromis idéal. Réduire la hauteur affine l’aspect visuel mais allonge considérablement la durée d’impression sans gain notable en résistance mécanique.
4. Science des polymères : Comparatif des 6 grandes familles de filaments
La cinématique la plus précise ne saurait compenser le choix d’un matériau inadapté. Les thermoplastiques employés en impression 3D présentent des profils thermiques et mécaniques très marqués.
Spectre des thermoplastiques (Résistance thermique et mécanique) :

Basse température / Accessible ◄────────────────────────► Haute résistance / Technique
       [PLA]              [PETG]           [TPU]          [ABS/ASA]          [PA / Nylon]
    T_g: ~55°C         T_g: ~80°C       Shore: 95A       T_g: ~105°C          T_g: ~60-70°C
    (Esthétique)      (Fonctionnel)     (Élastomère)     (Automobile)      (Usure/Engrenages)
1. Acide polylactique (PLA) : Le standard esthétique et de prototypage
Issu de ressources renouvelables (amidon de maïs ou canne à sucre), le PLA se distingue par un retrait thermique minime et une adhérence inter-couches exemplaire. C’est le polymère le plus simple à imprimer, parfait pour les maquettes d’architecture, les pièces d’exposition et les boîtiers décoratifs. En revanche, sa faible température de transition vitreuse ($T_g \approx 55\text{–}60^\circ\text{C}$) le rend vulnérable à la déformation dans un habitacle de voiture exposé au soleil ou au contact de liquides chauds. Les versions Tough, Silk, Matte et composites bois offrent une grande diversité d’aspects.
2. Polyéthylène téréphtalate glycolisé (PETG) : La robustesse équilibrée
En modifiant le PET des bouteilles avec du glycol, on prévient sa cristallisation. Le PETG associe la facilité d’extrusion du PLA à la ténacité de l’ABS. Avec une $T_g$ proche de 80°C et une bonne élasticité, il encaisse les chocs mécaniques sans se rompre. Il s’imprime aisément en châssis ouvert et s’impose pour les supports fonctionnels, les boîtiers étanches et les accessoires de jardin.
3. Polyuréthane thermoplastique (TPU) : Élasticité et absorption des chocs
Un élastomère capable de déformations répétées sans déformation permanente. Classé selon l’échelle de dureté Shore (couramment 95A ou 85A), le TPU permet de concevoir des joints d’étanchéité, des patins amortisseurs, des bandages de roues et des coques antichoc. Sa souplesse requiert un extrudeur à entraînement direct (Direct Drive) et une vitesse d’impression réduite (20–30 mm/s) pour éviter tout flambage du fil dans la zone d’entraînement.
4. Acrylonitrile butadiène styrène (ABS) : La tradition industrielle
Employé massivement dans l’automobile et l’électroménager, l’ABS offre une excellente résistance aux chocs et une tenue en température atteignant 105°C. Cependant, son fort coefficient de retrait thermique (1 à 2%) impose un plateau chauffant à 100°C et une enceinte fermée pour neutraliser les décollements. Les dégagements de styrène exigent par ailleurs une filtration efficace sur charbon actif.
5. Acrylonitrile styrène acrylate (ASA) : La barrière face aux intempéries
En substituant le caoutchouc butadiène de l’ABS par un ester acrylique, l’ASA conserve toutes les qualités mécaniques de son aîné tout en offrant une résistance remarquable aux rayons ultraviolets (UV). Il ne jaunit pas et ne devient pas cassant après des années d’exposition en extérieur. C’est le matériau privilégié pour les boîtiers de capteurs extérieurs, les pièces automobiles de carrosserie et l’accastillage marin.
6. Polyamide / Nylon (PA) : Référence pour le frottement et la fatigue
Décliné principalement en PA6, PA11 et PA12, le polyamide est apprécié pour son faible coefficient de friction, son allongement à la rupture et sa résistance aux contraintes cycliques. Il est idéal pour les engrenages, bagues d’usure et charnières techniques. Toutefois, il absorbe fortement l’humidité ambiante et réclame un séchage poussé à 75–85°C avant extrusion. Pour les engrenages fonctionnant sans lubrification, les tribo-filaments dédiés (comme la série iglidur d’igus) optimisent encore ces performances [5].
| Polymère | Transition vitreuse ($T_g$) | Tenue mécanique | Résistance UV & Météo | Type d’enceinte | Buse recommandée | Sensibilité à l’humidité |
|---|---|---|---|---|---|---|
| PLA | ~55°C | Moyenne – Haute (Cassant) | Faible (Déformation) | Châssis ouvert | Laiton standard | Faible – Modérée |
| PETG | ~80°C | Haute (Ductile) | Bonne | Châssis ouvert | Laiton standard | Modérée (Fils fins) |
| TPU (95A) | N/A (Élastomère) | Excellente recouvrance | Très bonne | Ouvert / Fermé | Laiton standard | Haute (Bulles) |
| ABS | ~105°C | Très haute (Ductile) | Faible (Dégradation UV) | Enceinte chauffée | Laiton standard | Modérée – Haute |
| ASA | ~105°C | Très haute (Ductile) | Remarquable (Inerte aux UV) | Enceinte chauffée | Laiton standard | Modérée – Haute |
| PA (Nylon) | ~65–75°C | Exceptionnelle (Usure) | Moyenne – Bonne | Enceinte chauffée | Acier trempé | Critique (Très hygroscopique) |
| PA-CF / PETG-CF | Selon polymère de base | Module de flexion extrême | Mat / Technique | Fermé / Ouvert | Acier trempé impératif | Haute |
L’incorporation de fibres de carbone courtes (PLA-CF, PETG-CF, PA-CF) améliore la rigidité (module d’élasticité) et confère à la pièce une finition mate masquant les couches. Pour autant, ces fibres ne rendent pas les pièces incassables ; elles réduisent la déformation plastique et rendent parfois le matériau plus fragile sous un choc violent.
Surtout, ces fibres microscopiques se comportent comme un abrasif puissant à l’intérieur du bloc chauffant. Une seule bobine de filament chargé en carbone peut élargir le canal d’une buse en laiton de 0,4 mm à plus de 0,6 mm en quelques heures. L’extrusion de composites réclame impérativement des buses en acier trempé, en carbure de tungstène ou à pointe de rubis.
5. Deuxième tournant : L’ennemi invisible — L’hygroscopie et le piège du four ménager
Une situation classique : une bobine de filament tout juste déballée produit des pièces irréprochables, mais quelques semaines plus tard, elle génère un aspect granuleux, des toiles d’araignée excessives (stringing) et une fragilité anormale. L’opérateur incrimine les réglages moteurs ; le problème est pourtant moléculaire : l’hygroscopie.
Vaporisation instantanée dans la buse à 220°C :

Polymère solide + Molécules d'eau (H2O) ──► Bloc de chauffe (220°C+)
                                                │
                                                ▼
       [L'eau passe instantanément en vapeur (100°C -> Expansion volumique x1600)]
                                                │
                                                ▼
      [Micro-explosions de vapeur ("Claquement sec") + Extrusion saccadée]
                                                │
                                                ▼
             Résultat : Cheveux d'ange, Vides internes, Couches cassantes
Le Nylon, le TPU, le PETG et le PLA absorbent l’humidité de l’air ambiant. Lorsque l’eau captive pénètre dans une buse chauffée entre 200°C et 260°C, elle se vaporise instantanément en multipliant son volume par 1600. Ces micro-explosions créent des claquements audibles, perturbent la régularité du flux plastique et créent des cavités dans la paroi, divisant par deux la résistance mécanique de la pièce.
Le piège du four de cuisine
On lit souvent le conseil de sécher ses bobines dans le four ménager. Cependant, les thermostats domestiques présentent une hystérésis thermique oscillant entre $\pm 15\text{–}20^\circ\text{C}$. Un réglage affiché à 50°C peut atteindre ponctuellement 70°C lors de l’enclenchement des résistances. Cette surchauffe dépasse la transition vitreuse du PLA ($55^\circ\text{C}$), soudant définitivement les spires de filament en un bloc de plastique inutilisable.
Protocoles de séchage éprouvés
- Boîtes de séchage actives (Dryer Box) : Choisissez des caissons chauffants dotés d’éléments PTC ventilés et d’une évacuation de l’air humide.
- Règle de température : Le flux d’air chaud doit toujours se situer 10°C à 15°C en dessous de la transition vitreuse ($T_g$) du matériau :
- PLA : 40°C – 45°C (4 à 6 heures)
- PETG : 60°C – 65°C (6 à 8 heures)
- TPU : 50°C – 55°C (6 à 8 heures)
- ABS / ASA : 70°C – 80°C (4 à 6 heures)
- PA (Nylon) : 75°C – 85°C (8 à 12 heures)
- Discipline de stockage : Conservez les bobines déshydratées dans des sacs sous vide ou des bacs en polypropylène étanches garnis de sachets de gel de silice.
6. Discipline d’atelier : Chimie de l’adhérence et maintenance mécanique
Les stratégies de tranchage les plus poussées ne peuvent rien si la première couche glisse sur le plateau lors du dépôt.
Chimie du plateau : Liquide vaisselle ou alcool ?
Les feuilles d’acier à ressort texturées au PEI (polyétherimide) constituent la référence industrielle. Pourtant, chaque contact digital dépose des lipides cutanés naturels (sébum) dans les micro-aspérités. Ce film gras invisible bloque l’ancrage du thermoplastique chaud.
- Alcool isopropylique (IPA 99%) : Parfait pour retirer la poussière quotidienne. En revanche, face à des dépôts de graisse marqués, l’IPA dissout les lipides sans les absorber, les étalant en un film homogène glissant sur toute la surface.
- La véritable solution (Liquide vaisselle et eau tiède) : Toutes les deux ou trois impressions volumineuses, retirez la plaque et lavez-la à l’eau tiède avec une éponge neuve et un liquide vaisselle basique non parfumé. Les tensioactifs encapsulent les chaînes lipidiques et les évacuent à l’eau. Séchez avec un essuie-tout propre sans toucher la zone utile avec les doigts nus.
Le cycle de maintenance des 250 à 300 heures
Une imprimante 3D de bureau est un ensemble électromécanique soumis à des mouvements constants. Un manque d’entretien se traduit par des artéfacts verticaux (VFA) et des décalages d’axes :
- Rails et barres de guidage : Essuyez les tiges en fibre de carbone à sec avec un chiffon microfibre (ne jamais les huiler) ; dégraissez les rails prismatiques en acier avant d’appliquer un film d’huile mécanique fine ou de graisse au lithium.
- Tension des courroies CoreXY : Un déséquilibre de tension entre les courroies X et Y transforme les cercles parfaits en ellipses. Validez l’équilibrage des fréquences par le scan de résonance embarqué dans le firmware.
- Engrenages de l’extrudeur : Les rétractions répétées accumulent de la poussière de plastique entre les dents d’entraînement. Nettoyez-les à la brosse en laiton ou à l’air comprimé pour préserver un pincement régulier du fil.
7. Conclusion : Du bricolage à l’ingénierie de précision
L’impression 3D de bureau est passée du statut d’outil d’expérimentation à celui de véritable micro-unité de production où la science des matériaux répond au calcul des trajectoires. Qu’il s’agisse de concevoir des mécanismes robotiques ou des pièces fonctionnelles d’atelier, la régularité dépend d’une chaîne technique rigoureuse : filament séché, géométrie 3MF exempte de défauts, périmètres dimensionnés pour absorber les contraintes, plateau PEI dégraissé et gestion thermique adaptée au polymère.
Le charme de l’impression 3D réside précisément dans cette alchimie : matérialiser en quelques heures un ensemble de coordonnées numériques en un objet tangible que l’on peut tenir dans la main.
- À quel niveau de volume de production les pertes de matière et de temps liées aux purges d’une buse unique justifient-elles l’investissement dans un véritable changeur d’outils (Toolchanger) ?
- Pour accroître la robustesse d’un composant, votre premier réflexe est-il d’augmenter le taux de remplissage ou d’optimiser le nombre de périmètres selon les lignes de force ?
Sources et Références techniques
- Gibson, I., Rosen, D., & Stucker, B. (2021). Additive Manufacturing Technologies: 3D Printing, Rapid Prototyping, and Direct Digital Manufacturing. Springer. (Fondements de la photopolymérisation et durcissement des résines).
- Bambu Lab Support Repository (2024). Multi-Color Printing: Flush Volumes, Waste Minimization and Prime Tower Optimization Guidelines.
- Snapmaker Technical Whitepaper (2025). SnapSwap Toolchanger Architecture and Zero-Waste Multi-Material FDM Systems.
- 3MF Consortium Specification (2024). Core Specification & Materials and Properties Extension for 3D Manufacturing Format. https://3mf.io/specification/
- igus GmbH Technical Documentation (2024). Tribo-Filaments in Additive Manufacturing: Wear Resistance and Friction Coefficients of Polymer Gears.
- ASTM F2792-12a (Standard Terminology for Additive Manufacturing Technologies). American Society for Testing and Materials.